contato@ultronique.com.br


Artigos
O que é CME e por que a pré-lavagem ultrassônica é uma etapa crítica?
Por que o CME impacta segurança, conformidade e eficiência
Um instrumental que parece limpo pode não estar. Essa diferença, invisível a olho nu, é o que separa um processo seguro de uma falha com consequências diretas para o paciente. No Brasil, o Ministério da Saúde estima que as infecções hospitalares atingem 14% das internações. Parte significativa desse número tem relação com falhas no processamento de instrumentais cirúrgicos.
O CME não é um setor periférico. Ele é a barreira técnica entre o uso de um instrumental contaminado e a segurança do paciente. Cada produto para saúde que passa por procedimento invasivo precisa ser processado com rigor, em etapas sequenciais e controladas, antes de retornar ao uso clínico.
A vigilância sanitária avançou nessa direção. O número de hospitais com UTI notificando dados à Anvisa saltou de 1.000, em 2009, para mais de 2.200, em 2018. O monitoramento cresceu. E com ele, a exigência sobre o que acontece dentro do CME. Entender esse setor, sua lógica operacional e seus pontos de falha deixou de ser opcional para gestores, enfermeiros e engenheiros clínicos que respondem por conformidade e resultados.
Resumo executivo: o que você precisa saber sobre CME e pré-lavagem ultrassônica
- O que é CME: é a área hospitalar responsável pelo processamento de Produtos para Saúde (PPS), da recepção do material contaminado até a entrega do produto esterilizado e embalado.
- Por que a limpeza vem antes da esterilização: a esterilização não corrige falhas de limpeza. Sujidade orgânica e biofilme residuais bloqueiam o efeito do vapor da autoclave, tornando o ciclo ineficaz mesmo que tecnicamente completo.
- Onde entra o ultrassom: a pré-lavagem ultrassônica atua após a pré-limpeza manual, no expurgo, acessando lúmens, ranhuras e dobradiças onde a escovação não chega.
- O que faz a cavitação: o equipamento ultrassônico gera microbolhas que implodem sobre a superfície do instrumental, desprendendo sujidade orgânica e inorgânica em áreas de geometria complexa.
- Quais falhas tornam a ultrassônica ineficaz: superlotação da cuba acima de 75% da capacidade, temperatura da solução fora da faixa de 30°C a 45°C, uso de detergente não enzimático, água com alto teor mineral e ausência de escovação mecânica prévia.
A esterilização é o elo final do processo. Quando a limpeza falha, tudo que vem depois também falha.
O que é CME e qual é sua função no processamento de PPS
O CME, Centro de Material e Esterilização, é a unidade hospitalar responsável pelo processamento de todos os Produtos para Saúde (PPS) que entram em contato com pacientes. Sua função é receber o material após o uso, submetê-lo a um ciclo controlado de limpeza, inspeção, preparo, embalagem e esterilização, e devolvê-lo em condição segura para o próximo procedimento.
A base legal que regulamenta esse processo no Brasil inclui a RDC 15 e a Portaria 2616/98. Essas normas definem os critérios mínimos de operação e são referência para auditorias, inspeções sanitárias e certificações hospitalares.
| Etapa | Função dentro do CME |
| Expurgo | Recepção e pré-limpeza do material contaminado; remoção de sujidade grossa |
| Pré-limpeza manual | Escovação mecânica e imersão inicial para remover resíduos visíveis |
| Limpeza ultrassônica | Remoção de sujidade em áreas de acesso restrito por cavitação |
| Inspeção | Verificação visual, com lupa ou boroscópio, da eficácia da limpeza |
| Preparo e embalagem | Organização dos itens em barreira estéril adequada ao método de esterilização |
| Esterilização | Eliminação de todos os microrganismos viáveis por ciclo validado (autoclavagem, entre outros) |
O fluxo básico do CME, da área suja à esterilização
- Receber o material contaminado na área de expurgo, com uso de EPIs adequados.
- Remover sujidade grossa por imersão e escovação mecânica manual.
- Processar o instrumental na lavadora ultrassônica para limpeza de áreas inacessíveis.
- Inspecionar o material com auxílio visual, lupa ou boroscópio, conforme o tipo de item.
- Embalar em barreira estéril compatível com o ciclo de esterilização previsto.
- Esterilizar em autoclave ou equipamento equivalente, conforme parâmetros validados.
- Armazenar em área limpa, controlada e com rastreabilidade do prazo de validade.
O que a RDC 15 exige na prática
A RDC 15 não regula apenas o equipamento de esterilização. Ela define o processo como um todo, incluindo a etapa de limpeza. Na prática, isso significa:
- Na prática, isso significa que a limpeza deve ser realizada antes de qualquer ciclo de esterilização, sem exceção.
- Na prática, isso significa que o expurgo precisa operar com barreira física entre a área suja e a área limpa, evitando recontaminação cruzada.
- Na prática, isso significa que o uso de detergente enzimático, a qualidade da água e os parâmetros da lavadora integram a conformidade, não apenas o resultado final.
- Na prática, isso significa que a ausência de registro, controle e validação das etapas configura inconformidade, independentemente do aspecto visual do produto processado.
Por que a limpeza é a etapa mais crítica do CME
Existe uma crença operacional recorrente nos serviços de saúde: se o material passou pela autoclave, está seguro. Essa premissa é incorreta. A autoclave elimina microrganismos viáveis em superfícies acessíveis ao vapor. Ela não dissolve matéria orgânica, não remove biofilme já formado e não alcança o interior de lúmens obstruídos por resíduo.
O resultado de um ciclo de esterilização depende, diretamente, da qualidade da limpeza que o antecedeu. Instrumentais com sujidade residual, mesmo que submetidos a ciclos tecnicamente corretos, saem do processo sem a garantia de biossegurança que o protocolo deveria oferecer.
“Esterilizar não é corrigir uma limpeza mal executada.”
A falha no expurgo compromete todas as etapas que vêm depois. Não há ciclo de esterilização capaz de compensar um instrumental que chega à autoclave com resíduo orgânico sobre a superfície ou dentro de um lúmen.
O mito da esterilização: o que a autoclave não resolve
A autoclave atua por vapor saturado sob pressão. Para funcionar, o vapor precisa entrar em contato direto com a superfície do instrumental. Quando há sujidade orgânica entre o vapor e o aço, esse contato não ocorre de forma efetiva. O biofilme, estrutura microbiana densa que se forma sobre superfícies não adequadamente limpas, é particularmente resistente: suas camadas externas podem ser destruídas, mas as internas sobrevivem protegidas pela matriz extracelular.
Em termos práticos: um instrumental com biofilme residual pode sair de um ciclo completo de esterilização ainda carregando risco microbiológico. O ciclo foi cumprido. A segurança, não.
A autoclave não é a solução para uma limpeza incompleta. É a última etapa de um processo que só funciona quando todas as anteriores foram executadas corretamente.
O impacto da sujeira invisível em biossegurança e conformidade
Estudos nacionais revelam a extensão real do problema. Entre cânulas reutilizáveis avaliadas, 66% apresentavam resíduos internos mesmo após o processo de limpeza. Entre itens submetidos à limpeza ultrassônica, 33% ainda apresentavam detritos persistentes. Esses números não indicam falha de equipamento em todos os casos. Indicam, sobretudo, falha de processo.
| Achado | O que isso indica na prática |
| 66% das cânulas com resíduos internos | Limpeza de lúmens depende de método específico; imersão e escovação externa não são suficientes |
| 33% com detritos após ultrassônica | A lavadora não garante limpeza sem parâmetros corretos de carga, temperatura e solução |
Onde a limpeza manual falha em instrumentais complexos
A escovação mecânica manual e a imersão em solução são passos necessários. Mas eles têm limites físicos claros. Instrumentos ortopédicos, fresas flexíveis e cânulas possuem geometrias que a escova não alcança: canais internos com milímetros de diâmetro, ranhuras em articulações, dobradiças com sobreposição de metal. Nessas áreas, a sujidade orgânica se deposita, seca e forma a base para biofilme.
A limpeza manual, quando aplicada sozinha, trata a superfície visível. O problema, nesse contexto, está justamente onde não se vê.
| Tipo de instrumental | Área de difícil acesso |
| Cânulas reutilizáveis | Lúmen interno |
| Instrumentos ortopédicos | Ranhuras e encaixes metálicos |
| Fresas flexíveis | Espirais e articulações móveis |
| Tesouras e pinças articuladas | Dobradiças e regiões de cruzamento |
Áreas invisíveis: lúmens, ranhuras e dobradiças
Os pontos de retenção de sujidade em instrumentais complexos não são um acaso de design. São consequência direta da funcionalidade clínica desses materiais. Quanto mais sofisticado o instrumento, maior a probabilidade de que sua geometria dificulte a limpeza convencional.
- Lúmens: canais internos de cânulas acumulam sujidade orgânica e inorgânica que se deposita nas paredes e não é removida por escovação externa. O risco associado é biofilme interno não detectado na inspeção visual.
- Ranhuras e encaixes: presentes em instrumentos ortopédicos, retêm debris sólidos entre as peças. O risco é fragmento de tecido ou osso que permanece após o procedimento cirúrgico.
- Dobradiças: a sobreposição de metal em pinças e tesouras cria microespaços onde a umidade e a matéria orgânica ficam retidas. O risco é formação de corrosão por pites nessas regiões úmidas e de difícil secagem.
Por que só imergir não basta
A imersão em solução detergente sem agitação ativa não garante penetração em lúmens. O líquido entra no canal, mas a ação química passiva não tem força suficiente para deslocar resíduo orgânico aderido às paredes internas. É uma condição necessária, mas não suficiente.
A escovação interna de lúmens é possível em alguns casos, mas dependente do diâmetro do canal e do tipo de escova disponível. Em cânulas de pequeno calibre, a escova simplesmente não acessa o trajeto completo. O resultado é limpeza parcial com aparência de limpeza completa.
A limpeza automatizada por cavitação ultrassônica é a única técnica que consegue, de forma replicável, acessar reentrâncias inacessíveis à escovação manual. Não por força física direta, mas por ação de microimplosões geradas em frequência controlada sobre toda a superfície do instrumental, incluindo o interior dos lúmens.
O que é a pré-lavagem ultrassônica e como a cavitação atua
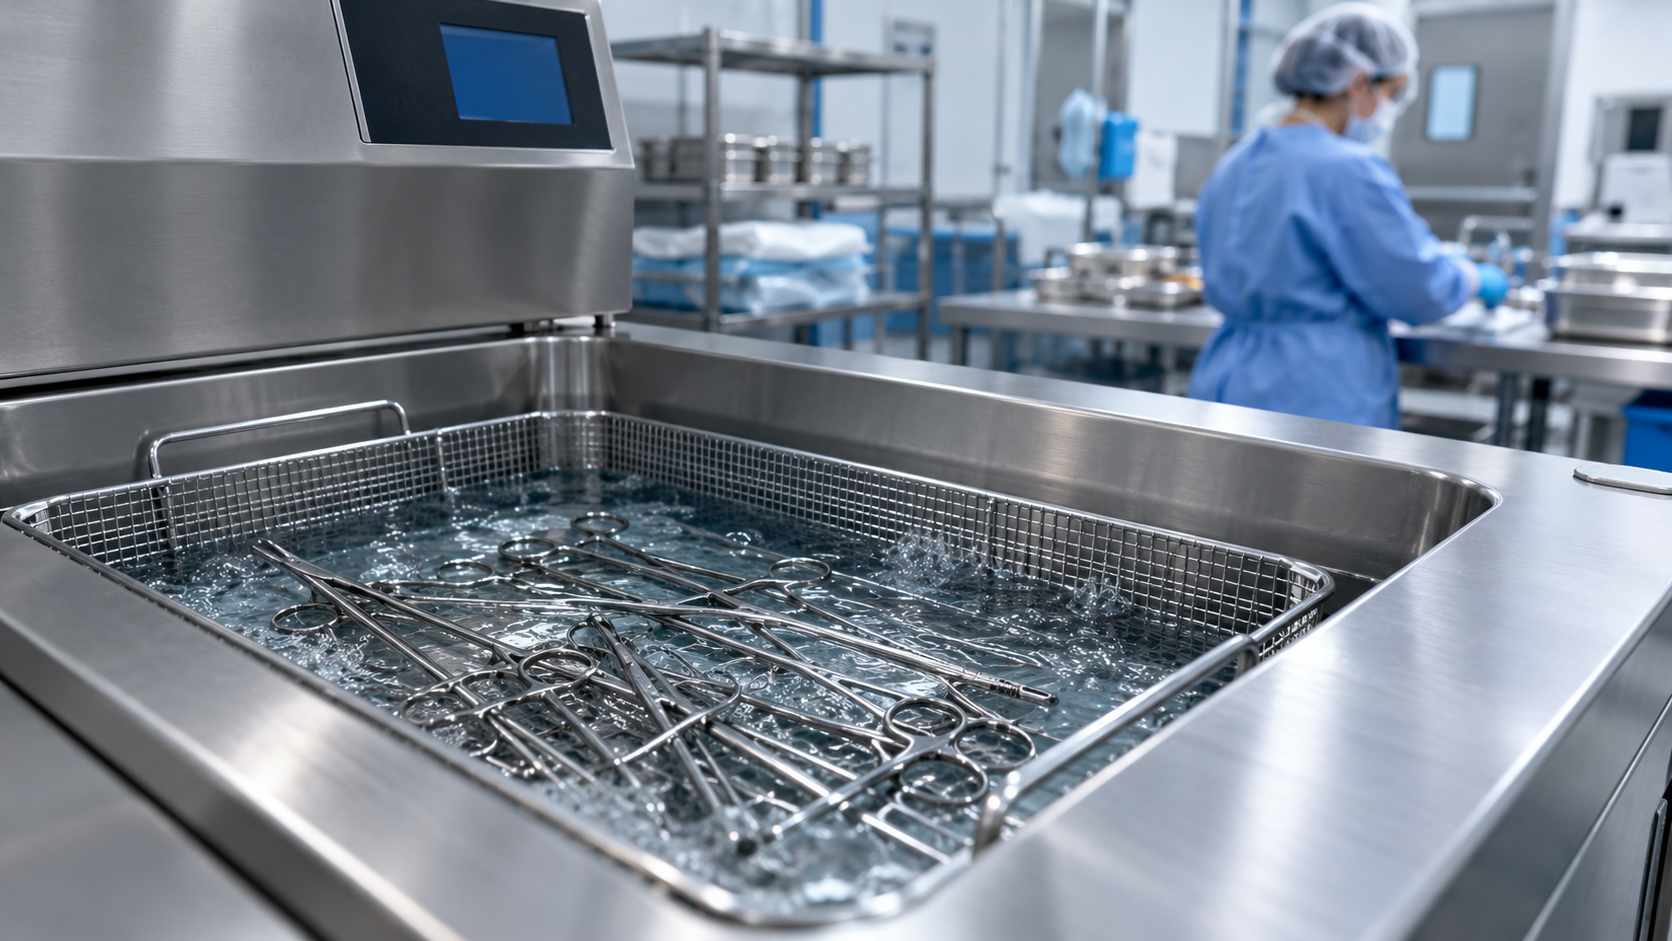
A pré-lavagem ultrassônica é o processo de limpeza de instrumentais por meio de ondas sonoras de alta frequência emitidas em uma cuba com solução detergente. Essas ondas geram um fenômeno físico chamado cavitação: a formação e implosão de microbolhas na solução, em contato direto com a superfície do instrumental.
Uma analogia controlada: imagine a pressão de uma microexplosão acontecendo ao mesmo tempo em milhares de pontos sobre a superfície do metal, inclusive nos pontos que a escova não toca. Não é lavagem por contato. É remoção por energia física distribuída.
O processo, em termos operacionais, funciona assim:
- O transdutor emite ondas ultrassônicas na solução da cuba.
- As ondas criam variações de pressão que geram microbolhas.
- As microbolhas implodem ao atingir a superfície do instrumental.
- A energia liberada na implosão desprende sujidade orgânica e inorgânica aderida.
- A solução com detergente enzimático dissolve e suspende os resíduos removidos.
Como a cavitação remove resíduos onde a escova não alcança
- Penetração: a solução com detergente enzimático preenche o lúmen e todas as cavidades do instrumental submerso na cuba.
- Formação de microbolhas: as ondas ultrassônicas criam variações de pressão que formam bolhas na solução, inclusive dentro dos canais internos.
- Implosão localizada: as microbolhas implodem sobre a superfície interna e externa do instrumental, gerando força de desprendimento mesmo em ranhuras de frações de milímetro.
- Remoção e suspensão: o detergente enzimático, ativado pela agitação, quebra proteínas, gorduras e outros resíduos orgânicos que foram desprendidos pela cavitação, mantendo-os em suspensão na solução.
Em quais tipos de materiais o ultrassom faz mais diferença
| Tipo de item | Desafio de limpeza | Por que o ultrassom ajuda |
| Cânulas reutilizáveis | Resíduo interno em lúmen de pequeno diâmetro | Cavitação atua no interior do canal sem necessidade de acesso físico |
| Instrumentos ortopédicos | Ranhuras com debris de tecido e osso | Implosões alcançam reentrâncias inacessíveis à escova |
| Fresas flexíveis | Espirais com sujidade orgânica retida entre voltas | Ação distribuída sobre toda a geometria do instrumento |
| Pinças e tesouras articuladas | Dobradiças com acúmulo de matéria orgânica | Penetração da solução e cavitação nas regiões de sobreposição |
Por que a pré-lavagem ultrassônica falha em alguns casos
A lavadora ultrassônica não é um equipamento de uso livre e irrestrito. Seu desempenho depende de condições operacionais precisas. Quando essas condições não são atendidas, o resultado da limpeza fica comprometido, mesmo com o equipamento funcionando normalmente.
Os dados de estudos nacionais confirmam: 33% dos itens processados em lavadora ultrassônica ainda apresentavam detritos persistentes. Isso não é falha do equipamento em todos os casos. É falha de protocolo.
| Falha | Causa provável | Impacto no resultado | Como prevenir |
| Superlotação da cuba | Carga acima de 75% da capacidade | Instrumentais se sobrepõem, bloqueando a ação das ondas e a penetração da solução | Respeitar o limite de 75% da capacidade da cuba em cada ciclo |
| Temperatura inadequada | Solução abaixo de 30°C ou acima de 45°C | Cavitação perde eficiência; enzimas do detergente ficam inativas ou desnaturadas | Monitorar temperatura da solução no início e ao longo do ciclo |
| Detergente inadequado | Uso de produto não enzimático | Resíduo orgânico não é dissolvido após desprendimento pela cavitação | Usar exclusivamente detergente enzimático compatível com o equipamento |
| Baixa qualidade da água | Alto teor mineral na água da solução | Depósitos minerais interferem na cavitação e na ação química do detergente | Utilizar água tratada ou desmineralizada conforme especificação do fabricante |
| Ausência de escovação prévia | Negligência na pré-limpeza manual | Sujidade grossa bloqueia o acesso da cavitação às camadas internas | Realizar escovação mecânica e imersão antes de encaminhar à lavadora |
Superlotação da cuba: quando mais carga significa menos limpeza
O limite de 75% de capacidade não é uma recomendação arbitrária. Quando a cuba é carregada além desse ponto, os instrumentais se sobrepõem. A solução não circula livremente entre eles. As ondas ultrassônicas têm seu campo de ação interrompido pelas peças umas sobre as outras. O resultado é limpeza superficial nas partes expostas e ausência de limpeza nas áreas ocluídas.
Erro comum: aumentar a carga da cuba para ganhar produtividade. O efeito prático é o oposto: mais itens no ciclo, mas menos itens efetivamente limpos. O retrabalho gerado consome mais tempo do que o ciclo adicional economizado.
Temperatura da solução: a faixa operacional que não pode ser ignorada
A temperatura da solução na cuba afeta diretamente dois mecanismos: a cavitação e a atividade enzimática do detergente. Fora da faixa correta, ambos ficam comprometidos.
- Abaixo de 30°C: a cavitação ocorre com menor intensidade. As enzimas do detergente têm atividade reduzida. A remoção de sujidade orgânica é menos eficiente.
- Entre 30°C e 45°C: faixa operacional ideal. A cavitação atinge eficiência adequada e as enzimas funcionam dentro de seus parâmetros de atividade.
- Acima de 45°C: as enzimas proteolíticas se desnaturalizam, perdendo capacidade de degradar proteínas. A solução passa a ser detergente sem a ação enzimática, comprometendo a remoção de sujidade orgânica.
Água, detergente e escovação prévia: as causas que costumam passar despercebidas
Quando a ultrassônica falha, o primeiro suspeito costuma ser o equipamento. Mas, na maior parte dos casos, o problema está antes da cuba.
Lista de verificação operacional:
- A água utilizada na solução passa por tratamento para controle de minerais?
- O detergente utilizado é enzimático e está dentro do prazo de validade?
- A concentração do detergente segue a recomendação do fabricante?
- O instrumental foi submetido à escovação mecânica antes de entrar na cuba?
- A solução da cuba é trocada com a frequência definida no protocolo?
- Os instrumentais são posicionados de forma a permitir circulação da solução em todos os lados?
Como identificar falhas invisíveis na limpeza
A inspeção após a limpeza é uma etapa obrigatória do processamento. O problema é que a inspeção visual macroscópica, aquela feita olho nu ou com lupa simples, tem limitações físicas concretas. Ela não alcança o interior de lúmens. Ela não detecta biofilme na fase inicial de formação. Ela não identifica resíduos proteicos secos sobre superfícies metálicas que parecem limpas.
| Método | O que consegue detectar | Limitação |
| Inspeção visual (olho nu) | Sujidade macroscópica visível, manchas, corrosão grosseira | Não detecta resíduo em lúmens, biofilme inicial ou sujidade em ranhuras pequenas |
| Lupa de inspeção | Detalhes superficiais, pites iniciais, fragmentos visíveis na superfície externa | Não acessa interior de canais; limita-se à superfície externa visível |
| Boroscopia | Interior de lúmens, canais, ranhuras internas; único método que alcança essas áreas | Requer equipamento específico e treinamento do operador; não substitui inspeção geral da superfície |
Inspeção visual, lupa e boroscopia: o que cada método entrega
Para instrumentais de superfície externa simples, como afastadores e pinças sem articulação, a inspeção visual com lupa atende a maior parte das necessidades de controle. O problema surge com cânulas e instrumentos tubulares. Nesses casos, o boroscópio, equipamento que introduz uma câmera de pequeno diâmetro no interior do lúmen, é o único padrão atual que permite confirmar se a limpeza interna foi efetiva.
A inspeção macroscópica de uma cânula pode indicar superfície externa limpa, embalagem íntegra e aspecto satisfatório. Mas sem boroscopia, o interior do canal permanece uma área cega do processo de validação.
Por que resíduos persistem mesmo após limpeza ultrassônica
Os dados são diretos: 33% dos itens processados em lavadora ultrassônica ainda apresentaram detritos. E 66% das cânulas reutilizáveis avaliadas continham resíduos internos. A tecnologia ultrassônica é eficaz, mas não é infalível quando aplicada fora dos parâmetros corretos ou sem as etapas anteriores executadas adequadamente.
As causas mais comuns de resíduo persistente após ultrassônica incluem:
- Sujidade seca e endurecida que não foi removida na pré-limpeza manual.
- Superlotação da cuba impedindo penetração da solução em todos os instrumentais.
- Temperatura da solução fora da faixa de 30°C a 45°C, reduzindo a ação enzimática.
- Detergente não enzimático, incapaz de dissolver resíduo orgânico após o desprendimento.
- Ausência de inspeção pós-limpeza que identificaria a falha antes da embalagem.
Deterioração do instrumental: corrosão, pites e perda do filme protetor
O processamento incorreto não afeta apenas a biossegurança. Ele também destrói o ativo. Estudos nacionais mostram que 79,7% dos instrumentais analisados apresentaram manchas, 63,0% apresentaram perda do filme protetor e 45,8% apresentaram corrosão. Esses números revelam uma deterioração que não é cosmética: ela compromete a função e a segurança do instrumental.
| Sinal observado | Possível causa | Risco associado |
| Manchas superficiais | Água com alto teor mineral, secagem inadequada | Depósito mineral que interfere na limpeza e na esterilização subsequente |
| Perda do filme protetor | Detergente com pH fora da especificação, reprocessamento sucessivo sem manutenção | Exposição do aço à corrosão; superfície porosa que facilita retenção de microrganismos |
| Corrosão por pites | Cloretos na água ou no detergente, degradação da camada passiva de cromo | Microfissuras que abrigam biofilme resistente ao processamento convencional |
O que causa oxidação precoce e corrosão por pites
A corrosão por pites, também chamada de pitting, é a deterioração localizada da superfície do aço inoxidável causada principalmente por cloretos presentes na água ou em detergentes inadequados. O aço inox é protegido por uma camada passiva de óxido de cromo que se forma naturalmente na superfície. Quando essa camada é degradada por agentes químicos agressivos ou por reprocessamentos sucessivos sem manutenção, surgem microcavidades: os pites.
O uso de água com alto teor mineral contribui para esse processo de duas formas: pelos minerais que se depositam na superfície e pelos cloretos que degradam a camada passiva. O uso de detergente com pH fora da faixa especificada pelo fabricante do instrumental acelera essa degradação. Nenhuma das duas causas é perceptível na inspeção visual rotineira, ao menos nos estágios iniciais.
Como a deterioração favorece biofilme e falha de limpeza
As microfissuras geradas pela corrosão por pites criam abrigo físico para microrganismos. Nesses pontos, as bactérias encontram proteção mecânica contra a ação química do detergente e contra as ondas ultrassônicas. O resultado é a formação de biofilme em pontos de deterioração que se tornam, progressivamente, mais difíceis de limpar.
O ciclo se fecha de forma prejudicial:
- A deterioração cria microfissuras na superfície do instrumental.
- As microfissuras abrigam microrganismos que escapam da limpeza.
- O biofilme formado resiste ao próximo ciclo de processamento.
- Novos ciclos com parâmetros inadequados ampliam a deterioração.
- O instrumental passa a representar risco microbiológico em cada uso, independentemente de ter passado pela esterilização.
Embalagem, barreira estéril e reprocessamento: onde muitos CME perdem eficiência
A limpeza e a esterilização podem ter sido executadas corretamente. A integridade da barreira estéril, no entanto, pode ser perdida antes mesmo do uso do instrumental. Dados de CME Classe II mostram que 63,8% dos reprocessamentos ocorrem por perda de integridade da embalagem e 29,6% por validade vencida. Juntos, esses dois motivos respondem por quase toda a demanda de retrabalho nesses serviços.
| Motivo de reprocessamento | Percentual | Causa operacional associada |
| Perda de integridade da embalagem | 63,8% | Manuseio inadequado; ausência de proteção em pontas perfurantes e cantos vivos |
| Validade vencida | 29,6% | Controle inadequado de estoque e rastreabilidade; planejamento de demanda insuficiente |
Por que a integridade da embalagem se perde com tanta frequência
A principal causa de perda da barreira estéril é o contato entre a embalagem e pontas perfurantes de instrumentais não protegidas. Durante o transporte interno ou o armazenamento, o movimento mínimo de caixas e bandejas é suficiente para que um bisturi, uma agulha ou qualquer instrumento com ponta aguçada rompa a embalagem de papel grau cirúrgico ou filme plástico.
Três ações preventivas diretas:
- Proteger pontas e cantos vivos com capas ou espumas específicas antes da embalagem.
- Posicionar instrumentais de forma que pontas perfurantes não toquem a parede da embalagem durante o manuseio e o armazenamento.
- Revisar a integridade de cada embalagem imediatamente antes do uso clínico, não apenas na saída do CME.
O custo indireto de falhas no preparo e armazenamento
Cada item reprocessado consome tempo de equipe, material de embalagem, energia do equipamento e tempo de ciclo. Com 63,8% dos reprocessamentos originados por falhas de embalagem, há uma parte considerável da capacidade operacional do CME sendo consumida por retrabalho que poderia ser evitado com protocolo de preparo correto.
Os efeitos colaterais incluem:
- Atraso na disponibilidade de instrumentais para a sala cirúrgica.
- Desgaste adicional do instrumental submetido a ciclos desnecessários.
- Pressão sobre a equipe do CME para reprocessar em menor tempo, o que aumenta o risco de novos erros.
- Custo direto com material de embalagem e consumo de energia.
Boas práticas operacionais para tornar a pré-lavagem ultrassônica efetiva
A eficácia da lavadora ultrassônica não depende exclusivamente do equipamento. Ela depende de um conjunto de condições operacionais que precisam ser cumpridas em cada ciclo. O protocolo correto começa antes da cuba e termina depois dela.
- Use EPIs completos no expurgo: luvas de borracha resistentes, avental impermeável, óculos de proteção e máscara. O contato com material contaminado é o primeiro risco do processamento.
- Realize a pré-limpeza manual imediatamente após o uso do instrumental, antes que a sujidade seque e se fixe.
- Escove mecanicamente todas as superfícies acessíveis antes de encaminhar à lavadora ultrassônica.
- Utilize exclusivamente detergente enzimático compatível com o equipamento e dilua conforme a especificação do fabricante.
- Controle a temperatura da solução entre 30°C e 45°C antes de iniciar o ciclo.
- Respeite o limite de 75% da capacidade da cuba em cada carga, garantindo circulação da solução entre os instrumentais.
- Substitua a solução da cuba com a frequência definida no protocolo, sem reutilizar solução saturada de sujidade.
- Inspecione cada item após a limpeza, com lupa para superfícies externas e boroscópio para cânulas e instrumentais com lúmen.
- Proteja pontas e cantos vivos antes da embalagem para preservar a integridade da barreira estéril.
- Registre e rastreie cada ciclo, incluindo parâmetros de temperatura, carga e resultado da inspeção, como parte da conformidade com a RDC 15.
Checklist do expurgo à inspeção
- EPIs adequados utilizados por todos os operadores na área de expurgo?
- Pré-limpeza manual realizada antes da secagem da sujidade?
- Escovação mecânica executada em todas as superfícies acessíveis?
- Detergente enzimático utilizado na concentração correta?
- Temperatura da solução verificada e dentro da faixa de 30°C a 45°C?
- Carga da cuba dentro do limite de 75% da capacidade?
- Instrumentais posicionados sem sobreposição na cuba?
- Inspeção visual com lupa realizada após a limpeza?
- Boroscopia realizada em cânulas e instrumentais com lúmen?
- Itens com inconformidade separados para reprocessamento antes da embalagem?
O que monitorar para reduzir falhas recorrentes
| Sinal monitorado | O que pode indicar | Ação corretiva |
| Resíduos persistentes após ultrassônica | Temperatura fora da faixa, superlotação ou pré-limpeza insuficiente | Revisar parâmetros operacionais e reforçar etapa de escovação manual |
| Manchas em instrumentais | Água com alto teor mineral ou secagem inadequada | Avaliar qualidade da água e protocolo de secagem |
| Corrosão e perda do filme protetor | Detergente com pH inadequado ou reprocessamento excessivo sem manutenção | Revisar produto químico utilizado e histórico de ciclos por instrumental |
| Reprocessamento por embalagem danificada | Pontas perfurantes sem proteção ou manuseio inadequado | Implementar proteção de pontas e rever fluxo de armazenamento |
| Resíduos internos em cânulas | Ausência de boroscopia ou pré-limpeza ineficaz de lúmens | Incluir boroscopia no protocolo de inspeção de cânulas reutilizáveis |
Conclusão: no CME, a limpeza define o resultado final
A esterilização ocupa o último lugar na sequência do processamento. Mas o resultado final depende do que acontece antes dela. Um instrumental que chega à autoclave com sujidade residual, biofilme ou deterioração física sai do ciclo sem a garantia de biossegurança que o processo deveria oferecer. O ciclo foi cumprido. O risco, não foi eliminado.
A pré-lavagem ultrassônica, quando executada dentro dos parâmetros corretos, representa o avanço técnico mais significativo na limpeza de instrumentais de geometria complexa. A cavitação alcança onde a escova não chega. Mas essa eficácia depende de carga controlada, temperatura adequada, detergente enzimático, água de qualidade e inspeção posterior com método compatível com o tipo de instrumental. Nenhum desses fatores age sozinho.
Conformidade com a RDC 15 não se constrói no papel. Ela se constrói em cada ciclo, em cada inspeção, em cada decisão operacional tomada no expurgo. A limpeza é a etapa que define se o processo vai funcionar. Tudo que vem depois é consequência do que acontece aqui.
Perguntas frequentes sobre CME e pré-lavagem ultrassônica
O que é CME e qual sua função no processamento de instrumentais hospitalares?
O CME, Centro de Material e Esterilização, é a área responsável pelo processamento de todos os Produtos para Saúde (PPS) utilizados em procedimentos clínicos e cirúrgicos. Sua função abrange desde a recepção do material contaminado no expurgo até a entrega do produto esterilizado, embalado e com rastreabilidade garantida. O CME opera como a principal barreira técnica contra a contaminação cruzada por instrumentais reutilizáveis.
Por que a esterilização não compensa falhas na limpeza de materiais cirúrgicos?
A esterilização por vapor saturado, realizada em autoclave, age sobre microrganismos nas superfícies acessíveis ao vapor. Quando há sujidade orgânica ou biofilme sobre o instrumental, o vapor não penetra efetivamente nessas áreas. O biofilme tem estrutura resistente: suas camadas internas sobrevivem ao ciclo, protegidas pela matriz extracelular. O instrumental sai aparentemente esterilizado, mas com risco microbiológico real.
Quando a lavadora ultrassônica falha na limpeza de cânulas e instrumentais com lúmen?
A lavadora ultrassônica falha quando a cuba está carregada acima de 75% da capacidade, quando a temperatura da solução está fora da faixa de 30°C a 45°C, quando o detergente utilizado não é enzimático, quando a água tem alto teor mineral ou quando o instrumental não passou pela escovação mecânica prévia. Em cânulas, a ausência de boroscopia após o ciclo impede confirmar se a limpeza interna foi efetiva.
Como identificar resíduos internos invisíveis em cânulas no CME?
O boroscópio é o único padrão atual para inspecionar o interior de cânulas. A inspeção visual macroscópica e a lupa de inspeção não alcançam o interior de lúmens. O boroscópio introduz uma câmera de pequeno diâmetro no canal interno, permitindo visualizar resíduos, depósitos e deterioração que seriam impossíveis de detectar por qualquer outro método de inspeção convencional.
O que causa corrosão, manchas e perda do filme protetor em instrumentais esterilizáveis?
As manchas decorrem principalmente do uso de água com alto teor mineral e de secagem inadequada após o processamento. A perda do filme protetor e a corrosão por pites resultam do uso de detergentes com pH fora da faixa especificada pelo fabricante do instrumental, que degradam a camada passiva de óxido de cromo do aço inoxidável. O reprocessamento sucessivo sem manutenção preventiva acelera esse processo, gerando microfissuras que passam a abrigar biofilme.
Publicações
set. 25, 2026
O que é CME e por que a pré-lavagem ultrassônica é uma etapa crítica?
set. 14, 2026
Detergente Enzimático e Lavadora Ultrassônica: como otimizar a limpeza no CME
ago. 18, 2026
O que pode ser limpo na cuba ultrassônica? Guia completo para diferentes aplicações
ago. 12, 2026
Limpeza de Canulados e Lumens: seu CME está preparado para os desafios da RDC 15?
jul. 21, 2026